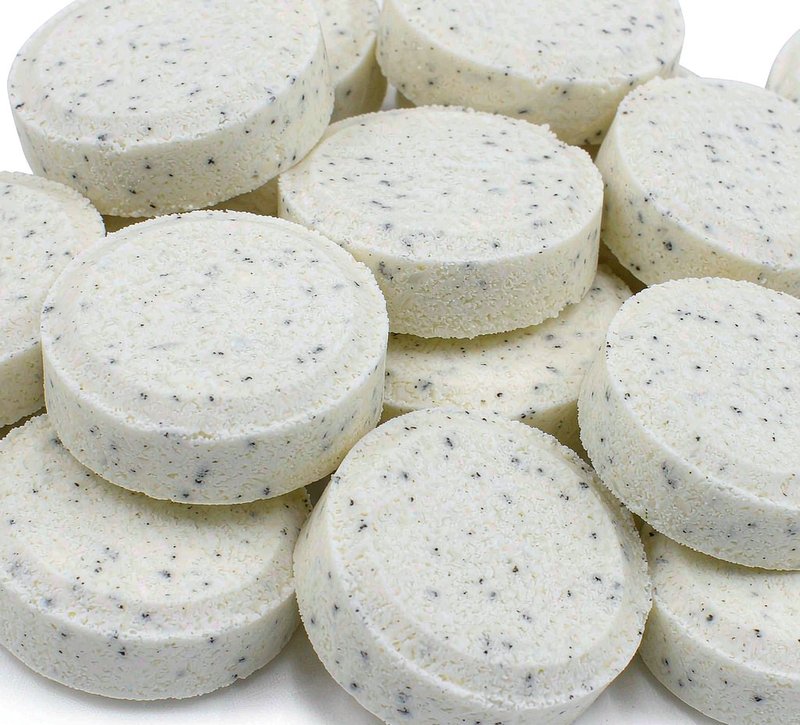
压片糖果做出来好好的,客户收货时却裂了一片——这是代工项目里最常见的质量争议。先给结论:裂片八成出在物料本身,而不是压片机没调好;单纯加压力,往往越压越裂。
一、裂片分两种,出现时机不一样
| 类型 | 出现时机 | 指向的问题 |
|---|---|---|
| 顶裂 / 腰裂(出模即裂) | 压片机刚出片时就能看到 | 压力、保压、物料弹性的即时问题 |
| 放置后裂(数小时到 24 小时后) | 出模完好,静置后开裂 | 弹性应力缓慢释放、吸潮回胀,最容易被漏检 |
第二种最坑人:打样确认时一切正常,大货到客户手里才出问题。所以验样要“放置 24 小时后再看一次”,这一步能拦下大半争议。
二、四个真实原因
| 原因 | 机理 | 处置方向 |
|---|---|---|
| 物料弹性强 | 针状、片状结晶或纤维多的原料,受压后弹性内能回弹 | 调整结晶形貌、增加塑性辅料、采用制粒工艺 |
| 压缩空气滞留 | 堆密度低的粉体高速压片时空气排不出,出模后膨胀 | 增设预压、降低车速、改善颗粒堆密度 |
| 保压时间短 | 转速越快,物料形变时间越短,应力锁得越死 | 降速延长保压,而不是加压 |
| 环境湿度不当 | 湿度过高粘冲连带裂片,过低静电架桥 | 糖醇类物料压片间常控在较低湿度并保持稳定 |
三、为什么“加压力”往往越压越裂
很多现场的第一反应是裂片就是“压得不够紧”,于是加压力。压力确实能提高硬度,但同时把弹性应力锁得更死——出模后回弹更猛,裂得更整齐。正确的处置顺序是:先看物料形貌能不能改,再调配方里的塑性辅料,然后才轮到工艺参数,最后才是设备本身。顺序反了,等于一直在给错误的前提打补丁。
四、异形片要多留一分心
圆形片的应力分布均匀,异形片(椭圆、卡通形、双色调剂)在尖角与窄边处受力集中,崩边、缺角的概率天然更高。设计片形时建议把“好不好压”和“好不好看”放在一起评估,尖角尽量做大圆角过渡。
五、品牌方能做的三件事
1. 确认样放置 24 小时后再签样,别在压片机边上当场拍板。
2. 要求工厂提供每批的硬度与片重差异记录,异常批次宁可不放行。
3. 大货到货抽验时,按“目视—手掰—静置复查”的顺序做,有条件做一次模拟运输。
六、边界与结语
本文讲的是工艺与验收,不涉及任何功能宣称——压片糖果属普通食品,具体合规边界可参考 压片糖果能宣传功效吗。更多压片糖果的技术问答在 技术问答栏目。
正好生物工程(临沂)有限公司承接压片糖果、片剂 OEM 代工,支持圆形片、椭圆片、异形片、双色片与咀嚼片定制,粉体混合、压片、分装全流程管控,支持小批量试样。欢迎带配方或样品来临沂工厂考察打样。(工艺参数为行业常见区间,以试压结果为准。)